1 pasada
y la tabla sale trabajada por sus cuatro caras: abajo, los dos cantos y arriba.
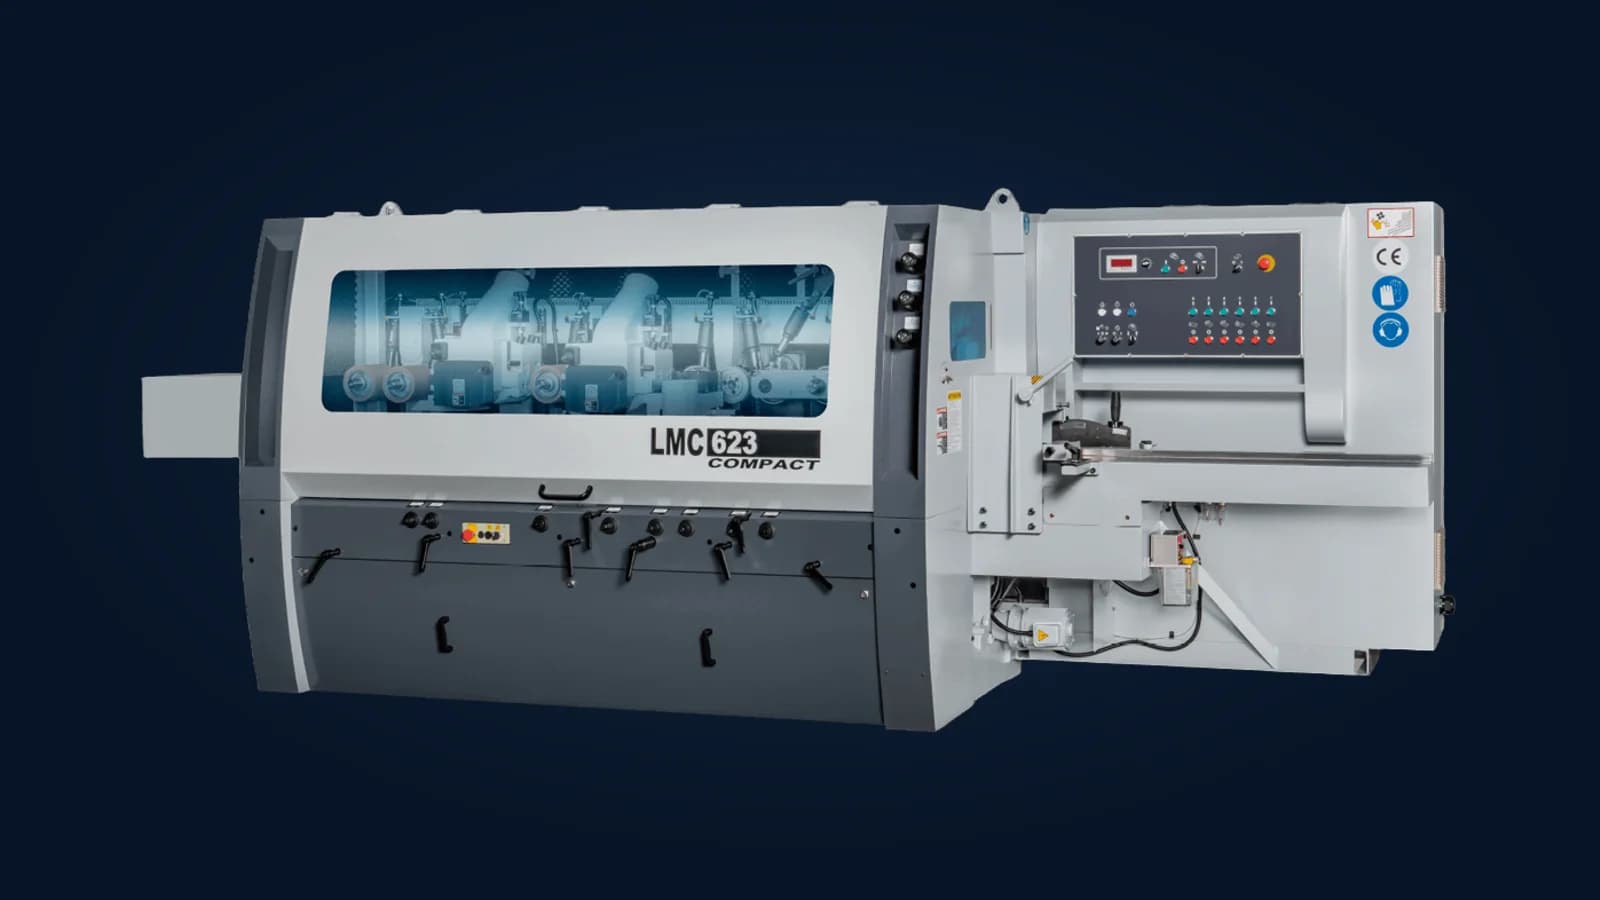
La moldurera no es una máquina para hacer molduras. Es un túnel: entra una tabla aserrada y sale una pieza a medida, con las cuatro caras trabajadas y, si querés, con el perfil hecho.
Y como es un túnel, la pregunta de compra no es solo cuántos metros por minuto hace. Es cuántas veces por día le vas a cambiar el perfil. Acá va cómo funciona, qué separa a las series y qué llevar al cotizar.
Ir a qué llevar a la cotización ↓Tres máquinas y muchos viajes
Imaginate una carpintería que hace zócalos de pino. La tabla pasa por la cepilladora, después por la sierra para el ancho y termina en la tupí para el perfil.
Cada máquina trabaja una cara o un canto por vez. Entre una y otra, alguien carga, descarga y acomoda la pila. Mirá los dos recorridos.
Máquinas sueltas
Moldurera
Esquema ilustrativo de STHIL · no está a escala
Eso sí: la moldurera no corta a medida de largo, y muchas piezas igual pasan por la lijadora.
Tampoco hay un camino correcto para todos: depende de qué hacés y cuánto.
Ganan las máquinas sueltas
Pocas piezas de cada cosa, tandas chicas, perfiles raros y mucho trabajo a mano.
Gana la moldurera
Muchos metros del mismo perfil o de perfiles parecidos, una tabla detrás de otra.
Un túnel de lavado para tablas
Pensala como un túnel de lavado de autos. El auto no se detiene: avanza parejo, cada estación hace una sola cosa y al final sale terminado.
En la moldurera, los rodillos empujan la tabla sin parar. Cada cabezal (la herramienta con cuchillas, montada en un eje que gira: el husillo) le saca material a una cara mientras pasa. Seguí la pieza.
- cara de referencia: la pieza se apoya en ella
- cabezal debajo de la tabla
Esquema ilustrativo de STHIL · no está a escala · el orden puede variar según la configuración
En general, el primer cabezal de abajo aplana la cara inferior, que pasa a ser la referencia: todo lo demás se apoya en ella. Después, los verticales dan el ancho, el de arriba deja el espesor y los que siguen terminan el perfil.
Ojo con pensar que entra cualquier tabla y sale perfecta: lo que entra es madera aserrada de espesor parejo. Una tabla muy torcida no sale derecha por arte de magia.
Con madera mala, la moldura sale mala.
En el folleto de una de sus series, Leadermac lista pisos, revestimientos, puertas macizas, escaleras, vigas, muebles y finger joint (listones empalmados con dientes).
Manda cuántas veces cambiás de perfil, no la velocidad
Acá el túnel de lavado se queda corto. En el lavadero todos los autos pasan por el mismo programa; en la moldurera, cambiar de perfil es cambiar las estaciones.
Hay que parar, cambiar cuchillas en varios cabezales y reubicar la guía, los rodillos y las zapatas que aprietan la madera. Mientras tanto no sale un metro. Mirá dos plantas con la misma máquina y el mismo dial, o sea, la misma velocidad de avance.
- máquina produciendo
- máquina parada, cambiando de perfil
Esquema ilustrativo de STHIL · sin tiempos reales · no está a escala
La que hace un solo perfil arma una vez y la máquina anda. La que hace tres en el turno frena tres veces. Ahí, antes que la velocidad, importa cuánto tarda cada cambio.
Y el dial no dice todo. Que la máquina llegue a cierta velocidad no quiere decir que toda tu madera corra así. Mandan la especie, el perfil, el afilado y el armado: no es lo mismo pino que lapacho.
Para achicar cada cambio:
Perfiles parecidos, seguidos
Si el próximo pide tocar un solo cabezal, el cambio se achica.
La herramienta lista en un carro
En el orden de montaje y con cada cuchilla rotulada.
Quien arma, arma
La persona que prepara la máquina no se distrae alimentando.
Que la máquina ayude a repetir
Lectores digitales que muestran la posición; según la serie, controles opcionales que guardan configuraciones.
Qué separa a una serie de otra
Las nueve moldureras de cuatro caras del catálogo se parecen en espesor y casi todas en ancho. Lo que más cambia es la velocidad de avance: cuántos metros por minuto empujan los rodillos.
| Serie | Velocidad de avance estándar | Detalle |
|---|---|---|
| Compact · Smartmac · Planermac | 6 a 24 m/min | opcional: hasta 90 m/min (solo Planermac) · motor de avance de 3,7 a 4 kW |
| Platinum | 6 a 30 m/min | motor de avance de 3,7 kW |
| Hypermac | 6 a 36 m/min | opcional: 48 m/min · motor de avance de 5,5 kW |
| Maximac | 6 a 48 m/min | opcional: 60 o 90 m/min · motor de avance de 11 kW |
| Speedmac | 6 a 60 m/min | opcional: 9 a 90 m/min · motor de avance de 11 kW |
| Thundermac | 8 a 80 m/min | motor de avance de 15 kW |
| Super Thundermac | 30 a 200 m/min | opcional: 30 a 300 m/min · motor de avance de 56 kW |
Cada barra va del mínimo al máximo estándar de la tabla del fabricante; debajo, el opcional.
Fichas del catálogo STHIL (tablas del fabricante)
La más rápida va más de ocho veces más rápido que las más tranquilas. Pero acordate del túnel: si cambiás seguido de perfil, esa velocidad la vas a aprovechar poco.
El husillo también cambia: su diámetro y su potencia suben con la serie, y están en cada ficha. Algunas, además, se despegan por el ancho.
230 mm
de ancho de serie en seis de las nueve. Si tu pieza pasa de ahí, mirá Maximac o Super Thundermac (300) y Planermac (450, opcional hasta 1.300).
Para empezar: la Maximac y la Planermac son las anchas; si buscás avance, la Super Thundermac; la Compact está entre las de avance más tranquilo.
Están en moldureras, con otras máquinas de moldurado y aserrado.
¿Cuántos cabezales necesitás?
No hay una regla seria con números. Hay un piso y preguntas.
Cuatro es el piso
Uno abajo, dos a los costados y uno arriba. Las fichas listan rangos más amplios (2 a 11, por ejemplo): confirmá con nosotros qué configuración cubre las cuatro caras.
Del quinto en adelante
Suelen sumar perfil y terminación. También suman armado, aspiración y herramienta.
El universal
Un cabezal que trabaja horizontal, vertical o inclinado, para biseles. Preguntá si la serie que mirás lo ofrece.
El modelo te lo dice
En la nomenclatura de Leadermac, las primeras cifras del modelo cuentan los cabezales: una LMC-523 tiene 5; una LMC-1023, 10.
La pregunta útil no es cuántos tiene la más grande. Es cuántos pide tu perfil más complicado y cuántos tocás para pasar de un perfil al siguiente.
Hasta en qué cabezal conviene hacer el perfil se discute en los foros del oficio: depende del operario y de la moldura. No hay una sola forma correcta.
Lo que este post no cubre
Cuánto tarda un cambio y cuántos metros por turno vas a sacar depende de tu perfil, tu madera y quién arma. Las velocidades del gráfico son rangos de catálogo.
El orden del esquema puede variar según la configuración. El afilado y el cuidado diario están en la guía de mantenimiento de moldureras.
Qué llevar a la cotización
Con estos datos, la charla arranca desde tu planta.
Para la cotización
- Los perfiles que hacés, con un dibujo o una muestra de cada uno.
- Las especies que trabajás y cómo llega la madera: aserrada o cepillada, y con qué humedad.
- El ancho y el espesor de tus piezas terminadas, mínimos y máximos.
- Cuántos metros por turno hacés hoy y cuántos querés hacer.
- Cuántos perfiles distintos corrés por día o por semana.
- Qué aspiración, aire comprimido y potencia eléctrica tenés (la máquina usa aire comprimido hasta 6 bar y una boca de aspiración por cabezal).
- Si ya tenés cabezales, sus medidas, para ver si sirven.
- Preguntá qué ayudas de ajuste trae la serie y si se puede hacer una prueba con tu madera.
Antes, hacete estas preguntas:
¿Cambiás de perfil varias veces por día?
Priorizá cambios rápidos y ayudas para repetir posiciones. Si casi no cambiás, pesa más la velocidad.
¿Cuántos cabezales pide tu perfil más difícil?
Ese es tu piso, no la más grande del catálogo.
¿Tu pieza más ancha pasa los 230 mm?
Mirá las series anchas o los anchos opcionales de varias.
¿Lo vemos con tus perfiles y tus metros? Consultanos.
Hablemos
¿Querés implementar algo de esto en tu planta? Un especialista te asesora sin compromiso.
Hablar con un especialista