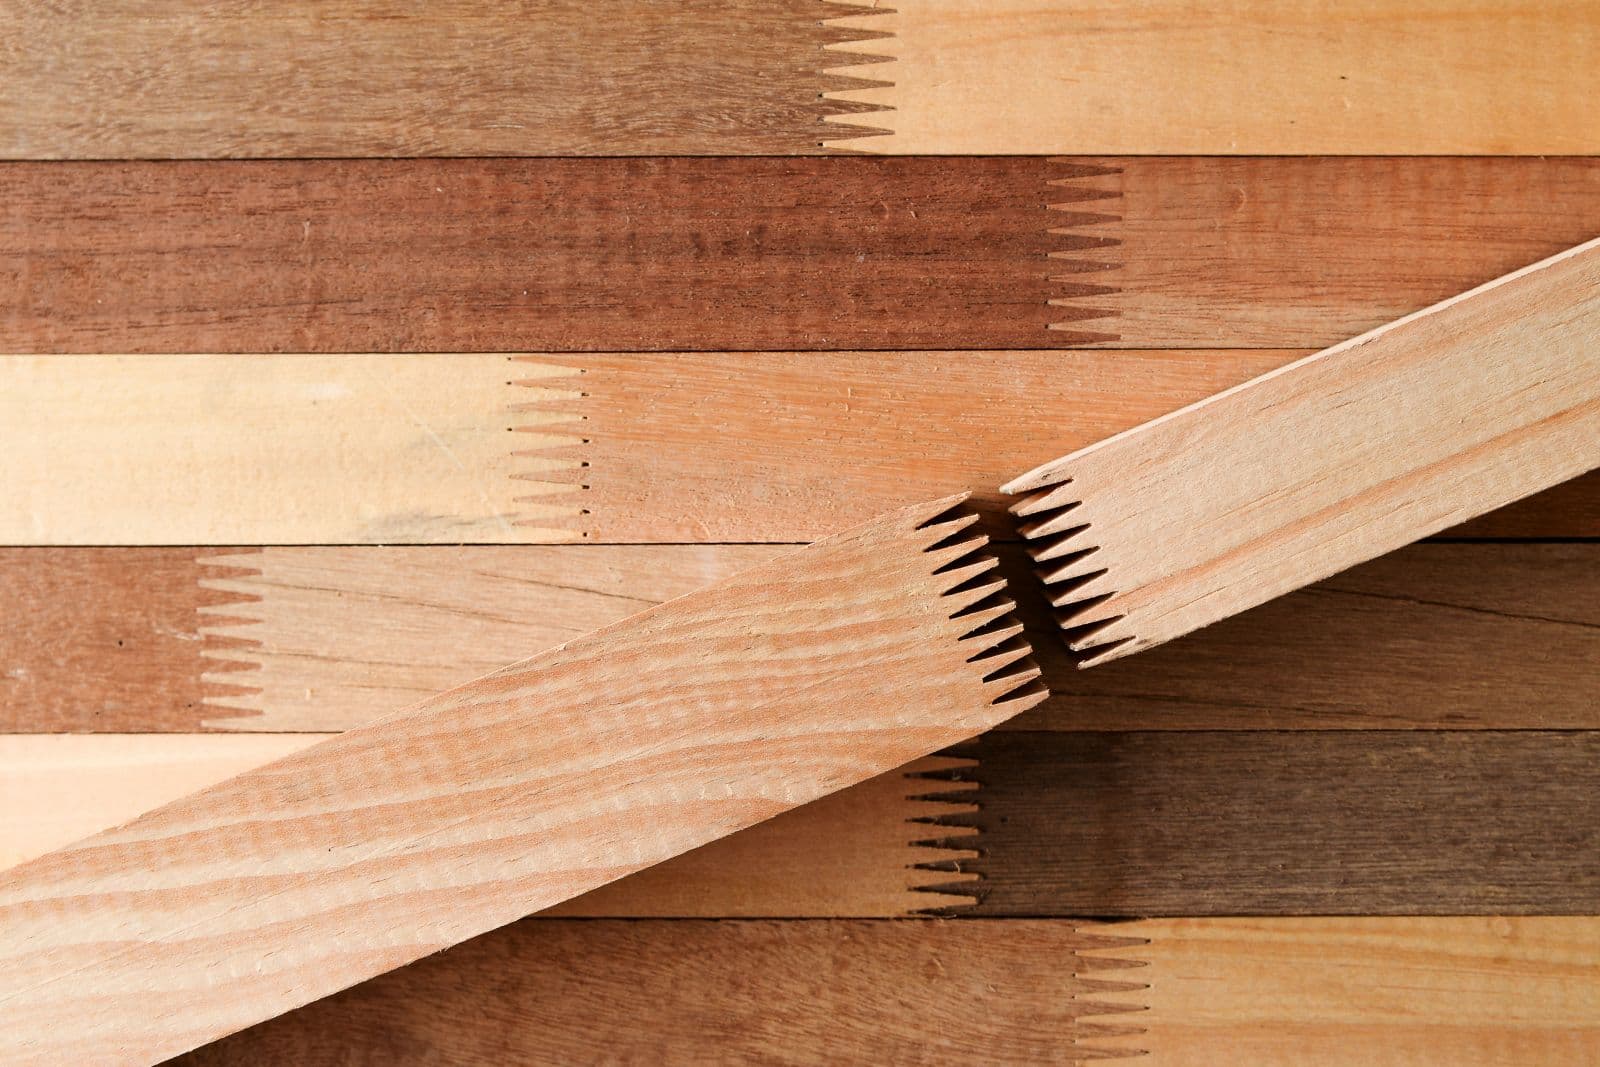
El finger joint, o unión dentada, es un empalme en el que los extremos de dos piezas de madera se mecanizan con un perfil de "dedos" que encastran entre sí. Con adhesivo y presión en sentido longitudinal, las piezas quedan unidas punta con punta y forman una sola, más larga. Los dedos ofrecen más superficie de pegado que una unión a tope recta.
La respuesta corta: el finger joint es lo que permite fabricar largos de madera a partir de piezas cortas y sin defectos. También se llama así a la madera resultante (tablas y listones empalmados). Abajo vas a ver para qué se usa, en qué se diferencia de la maciza, cómo se fabrica y qué mirar al elegir una línea.
¿Para qué se usa el finger joint?
Se usa siempre que hace falta madera larga y se dispone de piezas cortas: molduras, marcos, aberturas (puertas y ventanas), tableros alistonados, partes de muebles y, con otras exigencias, vigas de madera laminada encolada (glulam).
Para quien produce, el atractivo es doble: se aprovechan retazos y piezas cortas que de otro modo serían descarte, y se obtienen largos regulares sin depender de tablas largas de una sola pieza.
¿Qué diferencia hay entre la madera finger joint y la maciza?
La madera maciza es una sola pieza continua; la finger joint se compone de varios tramos unidos. Eso cambia tres cosas:
- Aspecto: en la madera finger joint se ven las uniones dentadas cada cierto tramo y la veta cambia de una pieza a otra. Por eso suele elegirse para piezas que van pintadas o laqueadas, o donde la unión no queda a la vista.
- Aprovechamiento: para tener una tabla maciza larga hace falta madera sana en todo ese largo; con el finger joint se descarta solo el tramo con defecto y se conserva el resto.
- Resistencia: no se da por sentada. Depende de la geometría del dentado, del adhesivo, de la humedad de la madera y del prensado. Para usos estructurales se verifica con ensayos, según las normas que apliquen a tu producto; para molduras o marcos la exigencia es otra.
Ninguna es mejor en todo: el finger joint gana en largo y aprovechamiento; la maciza, en continuidad de veta.
¿Cómo se fabrica el finger joint en una línea industrial?
La secuencia básica se repite en casi cualquier planta; lo que cambia es cuánto de cada paso hace la máquina. Estas son las etapas y qué equipo de las líneas finger joint resuelve cada una:
- Tronzado y eliminación de defectos: se cortan los nudos y las zonas débiles, y las piezas quedan en el largo de entrada que admite la línea (más abajo, los rangos de cada modelo).
- Fresado del dentado: la moldeadora fresa el perfil de dedos en los dos extremos de cada pieza. La línea horizontal H-Series usa una moldeadora horizontal que fresa una pieza por vez; la S-Series, una de tipo paquete accionada por servo; la E-Series, una de dos paquetes.
- Transferencia de esquina: lleva las piezas ya fresadas hacia el encolado y el prensado. Las tres fichas la indican automática; la E-Series admite también modo semiautomático.
- Aplicación de adhesivo: se cubren los dedos por inyección o por rodillo (las tres fichas indican las dos opciones). El adhesivo se elige según el uso final de la pieza.
- Empalme y prensado: las piezas se enfrentan punta con punta y se presionan en sentido longitudinal hasta formar una pieza larga. La H-Series y la S-Series indican prensa de dos canales o continua; la E-Series, de dos canales.
- Corte a medida y apilado: la pieza larga se corta al largo pedido y se estiba. A la salida puede sumarse un apilador automático que evita el manejo manual de piezas largas.
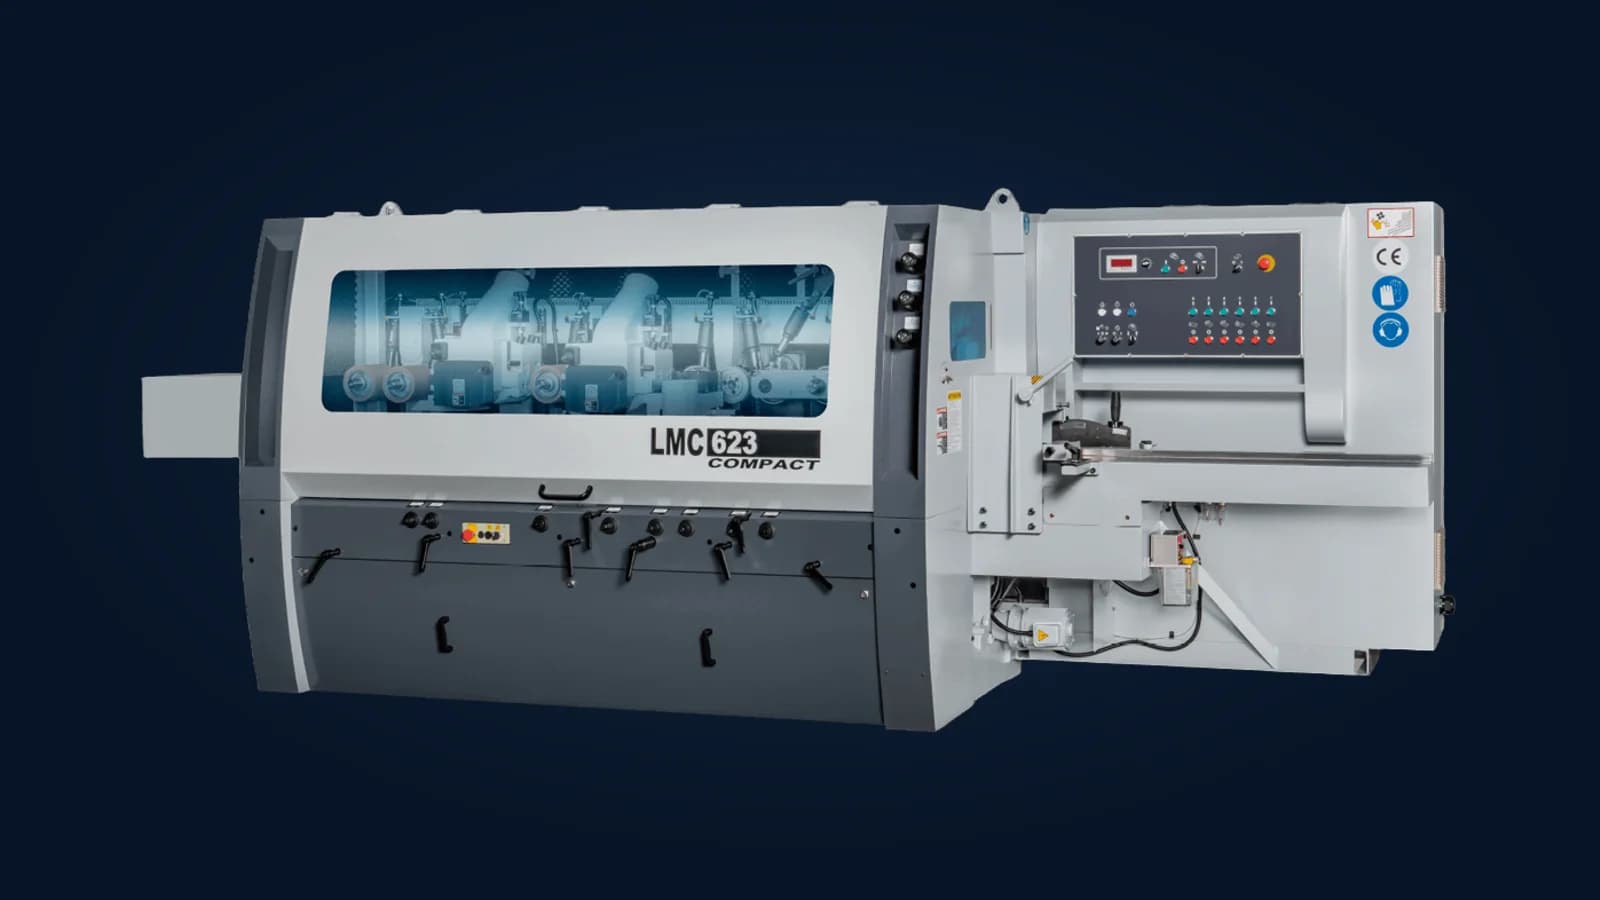
- Cepillado final: antes de usar la tabla (o de laminarla) se calibra y cepilla, por ejemplo en una moldurera de 4 caras.
¿Qué relación tiene el finger joint con el glulam?
El glulam (madera laminada encolada) se arma encolando varias de esas tablas largas en capas, bajo presión. El finger joint resuelve el largo; el encolado en capas resuelve la sección y la forma, incluso las curvas. Ese encolado se hace en prensas: la prensa vertical KVCD indica una longitud de trabajo de hasta 24 m y una altura de trabajo de hasta 400 mm, y la prensa curva KCP, una longitud de hasta 30 m. Y si se encolan de canto, una junto a otra, esas mismas tablas forman tableros alistonados. Una unión mal hecha compromete toda la viga, por eso en glulam la línea finger joint es un punto crítico de calidad.
¿Qué define la calidad de la unión?
- Contenido de humedad de la madera, estable y dentro de rango antes de encolar
- Geometría precisa del dentado: dedos parejos y sin desgarro
- Adhesivo correcto para el uso, bien dosificado y con el tiempo de prensado respetado
- Presión de prensado uniforme en toda la unión
- Temperatura y curado controlados según el adhesivo
En glulam, la viga es tan fuerte como su unión más floja. El finger joint no es un paso más de la línea: es el que define si el producto es estructural o decorativo.
¿Qué mirar al elegir una línea finger joint?
Las fichas de los modelos permiten descartar opciones antes de pedir cotización. Estos son los datos que conviene comparar:
- Largo de la pieza de entrada: la H-Series indica piezas de 150 a 750 mm y la E-Series, de 150 a 800 mm. La S-Series informa otro rango: 800, 1.000, 1.500, 2.000 o 3.000 mm.
- Ancho y espesor: la H-Series y la E-Series indican anchos de 30 a 150 mm; la S-Series, de 150, 200 o 250 mm. Las tres indican espesores de 18 a 65 mm.
- Cadencia, pero con cuidado: la H-Series informa 120, 150 o 200 empalmes por minuto, mientras que la S-Series informa 6 u 8 ciclos por minuto. No son la misma unidad: pedí por escrito cuántos empalmes produce cada ciclo con tus piezas.
- Automatización: la E-Series se ofrece en los modelos E2, E3, E4 y E4S, con transferencia de esquina automática o semiautomática. Pedí que te detallen qué automatiza cada modelo.
- Espacio en planta: las fichas no indican las dimensiones de cada línea; pedí el plano con tu layout antes de decidir.
Errores comunes al fabricar finger joint
- Encolar madera fuera del rango de humedad: la unión puede curar mal y fallar después
- Forzar la producción acortando el tiempo de prensado del adhesivo
- Seguir trabajando con la herramienta de fresado del dentado gastada: deja dedos con desgarro
- No retirar todos los defectos antes del empalme: el nudo migra al producto final
- Dar por hecho que toda madera finger joint sirve para cualquier uso: una unión pensada para molduras no es la de una viga
Si producís o querés producir madera finger joint, mirá las líneas finger joint y las prensas del catálogo, o consultanos con el largo de tus retazos, la sección de pieza y tu volumen por turno, y te decimos qué configuración conviene.
Hablemos
¿Querés implementar algo de esto en tu planta? Un especialista te asesora sin compromiso.
Hablar con un especialista